Causas e soluções para desalinhamento de faixas de porta WPC
Causas e soluções para desalinhamento de faixas de porta WPC (dobras, faixas assimétricas, espessura irregular, torção)
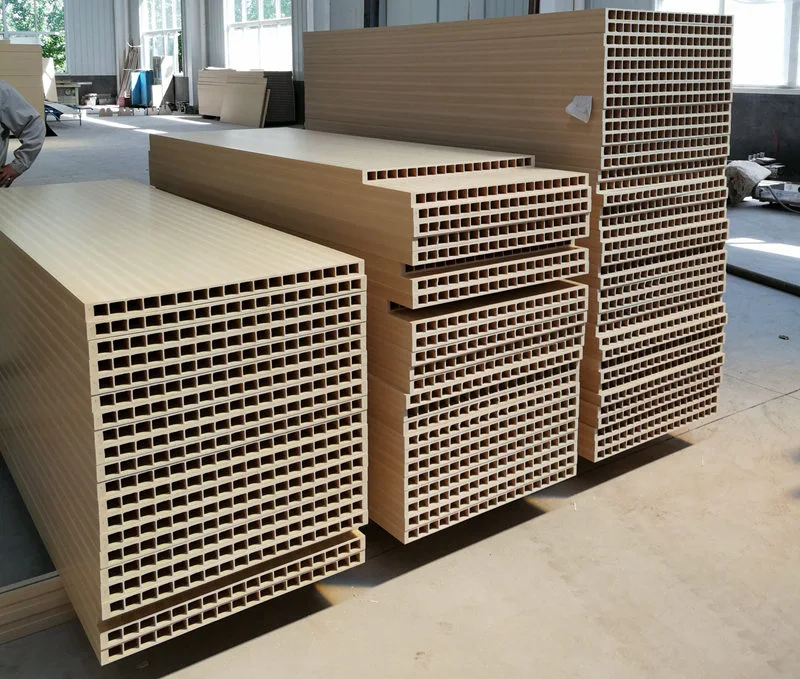
As portas WPC são fabricadas por processamento composto de PVC e pó de madeira; essas portas normalmente apresentam uma estrutura oca e são formadas em uma única etapa usando um molde de extrusão. O interior oco é geralmente equipado com múltiplas tiras de reforço para aumentar a resistência geral do perfil. Se estas tiras de nervuras ficarem distorcidas, isso não só afetará o nivelamento da superfície, mas também comprometerá a capacidade de suporte estrutural do perfil, impedindo potencialmente que o revestimento de aço de reforço seja inserido corretamente durante a montagem subsequente do painel da porta – impactando diretamente a qualidade e o desempenho de instalação da porta acabada. Aproveitando a sua vasta experiência de produção, os engenheiros da Yongte identificaram as causas comuns da distorção das tiras de nervuras durante o processo de moldagem por extrusão para portas de madeira-plástico e desenvolveram soluções correspondentes e acionáveis. Essas soluções permitem que os técnicos de produção diagnostiquem e localizem rapidamente o problema, ajustem prontamente os parâmetros de produção e as configurações do equipamento, reduzam a taxa de defeitos e garantam uma qualidade de produção consistente para perfis de portas de madeira-plástico. A secção seguinte irá detalhar sistematicamente as manifestações específicas e os métodos de resolução para cada causa potencial, organizados de acordo com o seu nível de prioridade.
A distorção das tiras de reforço da porta WPC geralmente se refere às tiras de reforço internas; as manifestações comuns incluem: desvio lateral ou flexão em forma de S das tiras, espessura irregular (algumas seções mais espessas ou mais finas que outras), torção geral da tira, em casos graves, separação entre a tira de reforço e a parede externa, desalinhamento da cavidade oca ou deformação de rebote após resfriamento e modelagem.
Mecanismo central: descarga irregular de material do cabeçote da máquina → resistência à modelagem assimétrica → contração de resfriamento inconsistente → distribuição distorcida da força de tração.
1、Cabeça e molde de porta WPC (mais comum – priorizar a solução de problemas)
causa
1. Desequilíbrio do canal de fluxo da matriz do molde: diferença significativa na resistência ao fluxo entre a seção da nervura e a parede externa; o canal de fluxo de alimentação para a nervura é muito estreito ou muito longo, resultando em uma taxa de fluxo de material mais lenta em comparação com a parede externa, o que faz com que a nervura seja puxada e dobrada; ou o acúmulo localizado de material no canal de fluxo da nervura leva a taxas de fluxo flutuantes.
2. Folga unilateral desigual na matriz da nervura: um lado da borda da matriz tem uma folga maior, enquanto o outro lado tem uma folga menor; o material descarregado é mais espesso de um lado e mais fino do outro lado, resultando em uma tendência inerente de flexão na ejeção.
3. Distribuição desigual da temperatura da matriz: A área das nervuras sofre temperaturas excessivamente altas, tornando o fundido muito fluido e sujeito a estiramento e desvio; a área das nervuras sofre temperaturas excessivamente baixas, resultando em alta elasticidade de fusão e alta tensão interna, o que pode levar a rebote e distorção após a ejeção do molde.
4. Acúmulo de carbono na cabeça da matriz; coques de pó de madeira aderem aos canais de fluxo de reforço, levando ao bloqueio localizado do material, flutuações na taxa de fluxo e desalinhamento periódico das barras de reforço.
5. As barras de reforço (hastes de suporte do núcleo da matriz) estão deformadas ou soltas; a haste de posicionamento do núcleo da matriz está desalinhada, o que significa que a posição de formação do reforço não está no centro, resultando em desvio direto do reforço durante a extrusão.
a maneira de lidar com uma situação
1. Preparação da matriz: Lixe o canal de fluxo da nervura para equilibrar as taxas de descarga entre a parede externa e a nervura; expandir adequadamente a posição da nervura dentro do canal de fluxo para garantir um fornecimento adequado de material de nervura; a vazão das costelas deve ser ligeiramente igual ou ligeiramente mais lenta que a da parede externa; a vazão da parede externa não deve ser significativamente mais rápida.
2. Calibre a folga de abertura da matriz e ajuste uniformemente a borda de reforço; inspecione a haste de suporte do núcleo da matriz, trave e alinhe sua coaxialidade e substitua quaisquer hastes de suporte deformadas.
3. Controle de temperatura por zonas: A temperatura na zona de reforço do núcleo do molde deve ser ligeiramente inferior à da parede externa para reduzir a fluidez do fundido e minimizar o rebote; a temperatura geral não deve exceder 185°C (para compósitos madeira-plástico de PVC, para evitar a carbonização do pó de madeira).
4. Remova regularmente o molde para limpar o coque acumulado no material de coque; durante o tempo de inatividade da máquina, aplique isolamento térmico para evitar que o pó de madeira carbonize e adira às paredes.
2、Formulação da porta WPC e fatores materiais
causa
1. Distribuição desigual do tamanho das partículas e alto teor de umidade: quando a umidade é aquecida, ela forma espuma, gerando bolhas dentro da matriz; isso leva a uma resistência local inconsistente e a uma contração desigual por resfriamento, resultando em flexão; se o pó de madeira for muito grosso, o módulo de elasticidade do material fundido apresenta flutuações significativas.
2. Desequilíbrio de lubrificação – Deslizamento externo excessivo: A superfície fundida é muito escorregadia, resultando em mau contato entre a nervura e a luva modeladora, o que pode levar ao desvio; – Deslizamento externo insuficiente: O alto atrito faz com que a nervura seja deformada sob tração unilateral da manga modeladora; – Deslizamento interno insuficiente: A alta elasticidade do fundido leva ao ricochete após a ejeção do molde.
3. Conteúdo excessivo de enchimento de carbonato de cálcio: reduz a ductilidade do fundido e prejudica a tenacidade do estreitamento, tornando o material suscetível à distorção por tração.
4. Mistura desigual de materiais e variação de lote: mudanças periódicas na viscosidade do fundido, variação na espessura das barras de reforço e ocorrência de curvatura em S.
a maneira de lidar com uma situação
1. Secagem de pó de madeira – teor de umidade controlado <1%; tamanho de partícula uniforme do pó de madeira para evitar a formação excessiva de pó grosso.
2. Ajuste o sistema de lubrificação: reduza o atrito externo excessivo; garantir atrito interno suficiente para melhorar a homogeneidade do fundido; faça pequenos ajustes no estabilizador para garantir a estabilidade térmica.
3. Processo de mistura estável: A temperatura de mistura de alta velocidade e a temperatura de descarga de resfriamento são constantes e o tempo de mistura por lote é consistente.
3、Sistema de resfriamento de formação de calibração (o estágio de formação é crítico para modelagem de costelas)
causa
1. Assimetria entre as mangas formadoras de vácuo esquerda e direita: a sucção excessiva a vácuo de um lado puxa as costelas para aquele lado, causando desalinhamento das costelas; o vácuo excessivo puxa diretamente as costelas de paredes finas, resultando em deformação; o vácuo insuficiente impede que o perfil adira adequadamente à manga de formação, levando à instabilidade posicional.
2. Resfriamento desigual do canal de água da cavidade do molde: o lado interno esfria rapidamente e encolhe precocemente, levando ao endurecimento; o lado externo esfria mais lentamente e continua a contrair, criando um diferencial de contração que faz com que a barra de reforço dobre após o resfriamento.
3. Desgaste ou desalinhamento da porta guia de entrada na bucha modeladora: quando o perfil é inserido na bucha modeladora, ele não fica centralizado, fazendo com que a nervura seja dobrada à força para fora do alinhamento.
4. As nervuras internas da luva formadora correspondem às rebarbas e degraus da cavidade do molde; a resistência ao atrito unilateral é alta.
a maneira de lidar com uma situação
1. Ajuste o vácuo de forma independente em ambos os lados para garantir níveis de vácuo equilibrados; não aumente o vácuo arbitrariamente; o nível de vácuo em áreas com paredes finas deve ser reduzido adequadamente.
2. Inspecione o circuito de água quanto a vazamentos ou bloqueios; limpe quaisquer passagens de água obstruídas; instalar circuitos adicionais de água de resfriamento nas posições das cavidades do molde correspondentes para garantir um resfriamento uniforme; monitorar as temperaturas de entrada e saída da água.
3. Ajuste a estação de ajuste para garantir que a cabeça da matriz, a luva de ajuste e o mecanismo de tração sejam todos coaxiais; esmerilhe quaisquer rebarbas na luva de ajuste; substitua a luva de ajuste se for detectado desgaste severo.
4、Tração e processo principal de extrusão da máquina
causa
1. Sincronização desigual da tração ou tensão irregular da correia (tensão desigual nos lados esquerdo e direito); força de tração vertical ou lateral irregular (um lado mais apertado que o outro), submetendo o perfil a forças laterais e provocando flexão das nervuras internas; velocidade de tração flutuante (variando entre rápida e lenta), resultando em alterações no alongamento das costelas.
2. Incompatibilidade entre velocidade de extrusão e velocidade de trefilação: Se a velocidade de trefilação for muito alta, a nervura é esticada e afinada, gerando tensões internas de tração; ao ser removido do processo de trefilação, ele ricocheteia e dobra; se a velocidade de trefilação for muito baixa, a nervura é comprimida e incha, sofrendo deformação.
3. Velocidade de rotação do parafuso instável; pressão de fusão flutuante: descarga pulsante, variação periódica na espessura das costelas, exibindo uma curvatura ondulada.
4. A distância (entreferro) entre o bico da matriz e a luva modeladora está incorreta: se o entreferro for muito longo, o material fundido será esticado livremente no ar, tornando-o sujeito a desvios; se o entreferro for muito curto, poderá fazer com que o material colida com a matriz.
a maneira de lidar com uma situação
1. Calibração do trator: Garantir a tensão uniforme da correia em ambos os lados e inspecionar o desgaste da correia; verifique a estabilidade da velocidade de tração.
2. Combine as velocidades de extrusão e estiramento: Mantenha a taxa de estiramento das costelas ao mínimo; para perfis de madeira-plástico, busque a menor taxa de estiramento possível para reduzir o estresse interno.
3. Mantenha a pressão do sistema estável; verifique se a tela do filtro está entupida; certifique-se de que a configuração da tela do filtro seja apropriada para minimizar a pulsação de pressão.
4. O entreferro deve ser mantido entre 10–20 mm para evitar qualquer deslocamento lateral do perfil antes de entrar na bucha de modelagem.
5、Recuperação final (as barras de reforço se deformam gradualmente após a conclusão do resfriamento)
Causa: Tensão interna residual, gradiente de resfriamento inadequado, resfriamento superficial excessivamente rápido, contração interna contínua e subsequente deformação da costela. Contramedidas: Aumente o comprimento do tanque de água de resfriamento e adicione pós-resfriamento; ajuste o gradiente de resfriamento de alto para baixo e evite resfriamento abrupto; reduzir adequadamente a proporção de desenho.